Najpierw ustal, wokół czego ma obracać się zespół
Pozycjoner do rur dobiera się do całego zespołu, a nie tylko do średnicy pojedynczego odcinka. Prosta rura z kołnierzem, rozgałęzienie i segmentowe kolano mają inne środki ciężkości oraz inny obrys ruchu. Różnią się też sposobem utrzymania osi złącza w wymaganym położeniu.
Rysunek do zapytania powinien pokazywać wszystkie elementy pozostające na przyrządzie podczas spawania. Jeżeli zespół zmienia kształt w kolejnych operacjach montażu, trzeba wskazać również te etapy. Nie zawsze da się je obsłużyć identycznym punktem podparcia.
Bazowanie i bicie wpływają na przebieg spoiny
Bicie zamocowanego kołnierza może zmieniać odległość palnika od złącza podczas obrotu. Należy odróżnić błąd części od błędu przyrządu i ustawienia podpór. Sam dokładny napęd nie skompensuje nieprawidłowego osiowania wyrobu.
Praktyczny plan próby obejmuje kontrolę położenia złącza przed rozpoczęciem spawania, obserwację pełnego obrotu oraz ocenę części po zdjęciu z mocowania. Przygotowanie bazy pomiarowej pozwala później odróżnić problem mechaniki od rozrzutu wykonania komponentów.
Kolano segmentowe potrzebuje analizy kolejnych złączy
W kolanie rurowym osie kolejnych segmentów nie są jednakowe. Układ, który dobrze ustawia pierwsze połączenie, może utrudniać dostęp do następnego. Trzeba więc zaplanować nie tylko obrót, ale też kolejność składania i sposób podtrzymania poszczególnych elementów.
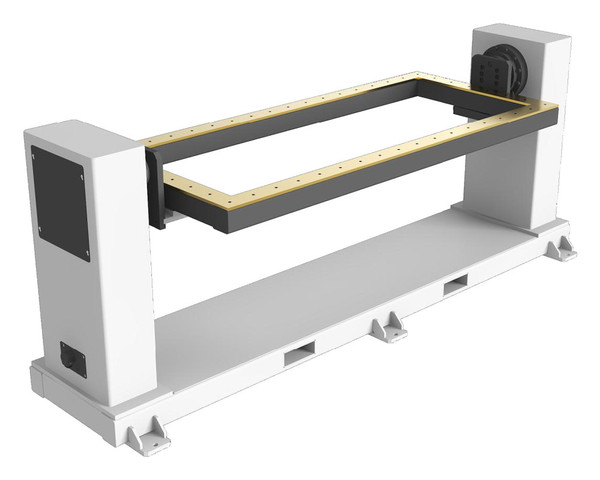
Wizualizacja SNT-DZ08 pokazuje przykład oprzyrządowania do segmentowych elementów rurowych. Nie określa sama w sobie zakresu średnic, promieni ani dopuszczalnych obciążeń każdej wersji. Te dane należy potwierdzić dla konkretnego wyrobu oraz zamawianego przyrządu.
Jakie dane przekazać do doboru
- Średnice, długości, grubości ścianek oraz geometrię kolan i rozgałęzień.
- Masę zespołu na każdym etapie i położenie środka ciężkości.
- Wymagania osiowania oraz kryteria pomiaru po spawaniu.
- Sposób załadunku, sczepiania, obrotu i zdejmowania gotowej części.
W próbie zastosuj elementy reprezentujące rzeczywisty rozrzut produkcyjny, a nie tylko jeden idealnie przygotowany komplet. Pozwala to ocenić regulację przyrządu, czas bazowania i powtarzalność pracy bez mylenia tych cech z parametrami samego urządzenia.
Wniosek praktyczny
W spawaniu elementów rurowych równie ważne jak obrót są osiowanie, podparcie i dostęp do każdego złącza.
Źródła i zakres opracowania
Poradnik opracowano z pomocą narzędzi AI na podstawie materiałów technicznych. Wskazówki dotyczą zasad doboru i planowania aplikacji. Parametry oraz zgodność konkretnej konfiguracji wymagają potwierdzenia w dokumentacji producenta i projekcie stanowiska.