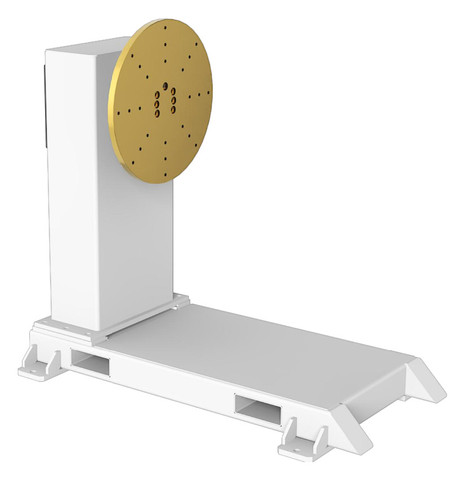
Pozycja detalu jest częścią procesu spawania
Pozycjoner do spawania MIG/MAG lub TIG zmienia orientację złącza względem palnika i siły ciężkości. Może dzięki temu ułatwić dostęp do spoiny oraz organizację prowadzenia narzędzia. Nie zastępuje jednak doboru parametrów technologicznych ani właściwego przygotowania brzegów.
W projekcie warto rozdzielić dwa zadania: ustawienie części przed rozpoczęciem spawania i obracanie jej podczas wykonywania połączenia. Pierwsze może wymagać wyłącznie przestawienia do zaprogramowanego kąta. Drugie wymaga dopasowania prędkości oraz sposobu współpracy z procesem.
Obrót detalu nie oznacza stałej prędkości wzdłuż spoiny
Na złączu obwodowym prędkość liniowa zależy od prędkości obrotowej i promienia. Przy zmianie średnicy detalu ten sam obrót na minutę daje inną drogę pokonywaną przez punkt spoiny. Przy konturze niekołowym dochodzi zmienna geometria względem osi.
Dlatego nastawa napędu nie powinna być kopiowana pomiędzy częściami wyłącznie na podstawie podobnego wyglądu. Dla każdego wyrobu trzeba ustalić, jakie ruchy wykonuje pozycjoner, a jakie palnik. W robotyzacji może to oznaczać potrzebę skoordynowanego sterowania osiami.
MIG/MAG i TIG stawiają różne wymagania narzędziu
W obu procesach trzeba zapewnić dojście palnika, miejsce dla osłony gazowej i prowadzenie przewodów. W TIG należy dodatkowo uwzględnić sposób podawania spoiwa, jeśli jest stosowane. Szczegóły wynikają z wybranej technologii oraz geometrii złącza, a nie wyłącznie z typu pozycjonera.
Przyrząd nie powinien utrudniać obserwacji ani uniemożliwiać czyszczenia obszaru pracy. Rozmieszczenie docisków, przewodów i punktu przyłączenia obwodu spawania trzeba rozpatrywać razem. Układ przewodzenia prądu w pozycjonerze wymaga potwierdzenia dla zamawianego wykonania.
Co sprawdzić w próbie technologicznej
- Jakość połączenia w wymaganych pozycjach, według uzgodnionych kryteriów.
- Zachowanie detalu i przyrządu podczas nagrzewania oraz po zwolnieniu docisków.
- Prędkość rzeczywistego ruchu na złączu, również na odcinkach przejściowych.
- Dostęp do startu i zakończenia spoiny oraz możliwość powtarzalnego załadunku.
Zatwierdzona instrukcja technologiczna spawania pozostaje podstawą procesu. Pozycjoner ma umożliwić jej wykonanie w zaplanowanym układzie, a nie stanowić argument za dowolną zmianą parametrów. Wynik próby należy ocenić na rzeczywistych częściach.
Wniosek praktyczny
Ustawienie detalu pomaga organizować spawanie, ale efekt trzeba potwierdzić razem z technologią i przyrządem.
Źródła i zakres opracowania
Poradnik opracowano z pomocą narzędzi AI na podstawie materiałów technicznych. Wskazówki dotyczą zasad doboru i planowania aplikacji. Parametry oraz zgodność konkretnej konfiguracji wymagają potwierdzenia w dokumentacji producenta i projekcie stanowiska.