Ruch ma zapewnić właściwy widok sensora
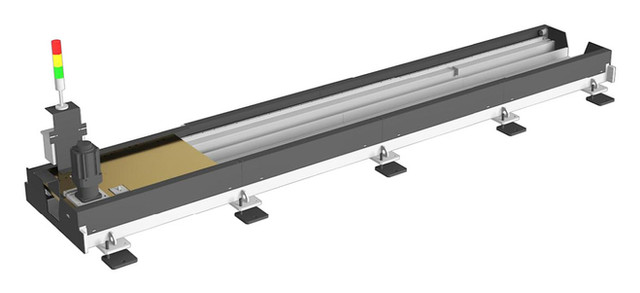
Oś liniowa do kontroli jakości może przemieszczać głowicę pomiarową wzdłuż dużego elementu. Pozycjoner może udostępniać kolejne strony detalu. W obu przypadkach celem jest zaplanowanie dostępu sensora do wymaganych obszarów, a nie samo wykonanie pełnego obrotu lub przejazdu.
Dla kontroli wizyjnej istotne są między innymi widoczność cechy, oświetlenie i przesłonięcia przez mocowanie. Przy skanowaniu przestrzennym trzeba określić wymagane widoki oraz sposób łączenia pomiarów. Koncepcja przyrządu powinna powstawać równolegle z koncepcją pomiarową.
Powtarzalność ruchu to nie niepewność pomiaru
Powtarzalność opisuje rozrzut powrotów do zadanej pozycji w określonych warunkach. Dokładność pozycjonowania dotyczy zgodności ruchu rzeczywistego z zadanym. Żadna z tych wartości nie określa samodzielnie niepewności wyniku gotowego systemu kontroli.
W analizie trzeba uwzględnić sensor, bazowanie części, kalibrację oraz warunki prowadzenia pomiaru. Najpierw wskaż cechę produktu i dopuszczalny błąd jej oceny. Dopiero potem można ustalić wymagania wobec osi, mocowania i procedury kontroli.
Zachowaj jednoznaczne bazy i identyfikację części
Jeżeli detal jest obracany pomiędzy pomiarami, system musi wiedzieć, jak kolejne wyniki odnoszą się do tego samego układu współrzędnych. Przesunięcie części w przyrządzie może wyglądać jak zmiana geometrii produktu. Dlatego sposób zamocowania oraz potwierdzenie poprawnego osadzenia są istotną częścią stanowiska.
W produkcji wielu wariantów potrzebne jest powiązanie receptury pomiarowej z identyfikacją wyrobu. Błędny program kontroli może dać wynik formalnie poprawny, ale odnoszący się do innej części. Ten problem należy rozwiązać w organizacji procesu i wymianie danych.
Jak przygotować próbę odbiorową
- Wybierz cechy i powierzchnie, które mają być oceniane.
- Zastosuj próbki odniesienia i uzgodnioną metodę porównawczą.
- Powtórz pomiar po ponownym załadunku oraz zmianie orientacji.
- Sprawdź rejestrację wyników i rozróżnianie części dobrych oraz wymagających oceny.
Dobrze przygotowany test rozdziela zmienność pomiaru od zmienności pozycjonowania oraz samego wyrobu. Dzięki temu wiadomo, czy zmiana mechaniki faktycznie poprawi wynik, czy potrzebna jest korekta oświetlenia, bazowania albo procedury pomiarowej.
Wniosek praktyczny
W automatycznej kontroli dobiera się cały układ pomiarowy, a parametry osi są tylko jednym z jego składników.
Źródła i zakres opracowania
Poradnik opracowano z pomocą narzędzi AI na podstawie materiałów technicznych. Wskazówki dotyczą zasad doboru i planowania aplikacji. Parametry oraz zgodność konkretnej konfiguracji wymagają potwierdzenia w dokumentacji producenta i projekcie stanowiska.